Можно ли заделать трещину в смесителе?
Буквально вчера произошла неприятность, на смесителе в ванной появилась небольшая трещина. Ее можно как-то заделать или бежать в магазин за новым?
Если появилась трещина, то значит смеситель из некачественного сплава, типа силумина (это кремний с алюминием).
Обычно такие смесители не долговечны, силумин теряет свои свойства буквально через пару месяцев эксплуатации, он становится хрупким.
Вы забыли написать в каком месте (где) появилась трещина (к примеру если это «носик» смесителя, то они продаются по отдельности).
Если это прямой участок, то можно поставить хомут с прокладкой, временно поможет даже силикон.
Ещё вариант, это зачеканить трещину. Берите молоток и что-то тупое, типа задней стороны зубила, ещё лучше пробойник.
Лёгкими ударами с двух сторон трещины, старайтесь как бы прикрыть разрыв, иногда это помогает.
Все описанные методы являются временными решениями проблемы.
Смеситель находится под давлением и рано, или поздно, трещина начнёт увеличиваться.
Не покупайте не дорогие смесители, особенно из силумина.
При выборе смесителя обращайте внимание на его вес, силумин почти ни чего не весит, а качественный смеситель тяжёлый.

выдержит практически любой удар, трещины не могут быть на нём в принципе.
Смеситель находится под постоянным давлением воды. И если в смесителе появилась трещина, то скорее всего в месте, на которое давление воды достаточно большое. Исходя из этого, любые попытки заделать такую трещину обречены на провал. Если уже не выдержал сам металл в этом месте наибольшего напряжения, то однозначно не выдержит и другая «заделка». Потому Вариант с заменой в таком случае самый правильный. Правда, иногда (в зависимости от места течи), можно менять не весь смеситель, а ту его часть, в которой трещина, если таковая подлежит отдельной замене.
Еще вопросы по вашей теме:
- Трещина на чугунной ванне: как быть?
- Можно ли сместить смеситель?
- Где в Перми купить унитаз совмещенный с биде?
- Нужно ли прятать трубы в туалете, ванной?
- Как зачистить швы между плиткой в туалете и ванной?
- Можно ли класть плитку на гипсокартон?
- Как удалить потёк от антисептической пропитки?
- Как защитить плитку при укладке?
- Как решить вопрос постоянного замусоривания канализации в ванной?
- Совмещаем ванную и туалет. Двери оставить со стороны ванной комнаты или туалета?
Заделка трещин в корпусе двигателя
Заделка трещин в корпусе двигателя может избавить автолюбителя от замены агрегата на новый. Достаточно часто на двигателе автомобиля и его элементах возникают корпусные трещины. Причиной становятся удары, которых произошли в виду нарушений теплового режима. Это всевозможные толчки, влияние вибрации при движении, последствия мелких аварий, осуществление неправильной парковки. Подобные действия «проявляются» на корпусной части транспортного средства, обычно «страдает» капот и его передняя часть.
Заделка трещин в корпусе двигателя
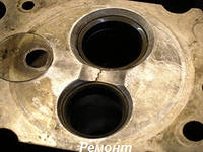
Заделка трещин в корпусе двигателя
Как устранить подобные неполадки? Требуется осуществить заделку трещин в корпусе «движка», если эти компоненты состоят из силумина и чугуна. Самый оптимальный вариант – выполнить сварочные работы или полимерными материалами заделать трещины (холодная сварка). Правда, подобные приемы работ положительный результат не всегда дают. На участке, где варили, часто образуется область остаточного напряжения. Новые сварные швы могут уступать по прочности и качеству.
Случается, что при эксплуатации машины появляются даже сквозные дырки. Подобное возникает, если автомобиль побывал в аварии. Причем пробой стенок корпуса двигателя нанесен деталями, находящимися в движении (к примеру, шатун). Современные технологии позволяют произвести реставрацию всех испорченных деталей и узлов.
Технология «Seal-Lock» предполагает устранить поломки без монтажа силовой установки. Кстати, ремонт по заделке трещины в 5 сантиметров можно выполнить за час. Удаляют эту трещину, используя мягкий материал. Происходит процесс диффузии. Материал этот попадает на корпусные стенки двигателя. Прочность отремонтированного фрагмента корпуса установки не будет уступать нетронутой части «движка».
Выполняется заделка трещин в корпусе двигателя с момента ее обнаружения. Необходимо зафиксировать параметры трещины, обследовать корпус двигателя. Осуществляют гидравлический контроль, пневматическое прессование, используя магнитные, чувствительные приборы, ультразвук, разделительные смазки, компоненты-наполнители.
Воспользуемся материалами, которые к магниту чувствительны. Путем крепления магнитов с двух сторон выявляют трещины. Далее на участок между магнитами посыпают металлические опилки. Магнитное поле преобразует разрыв в своеобразный мост. В этом случае трещину уже не видно.
Чтобы трещина в дальнейшем не распространялась, следует по краям просверлить отверстия, установить скобы. Используют различные стяжки в зависимости от формата и размеров повреждения. Отверстие высверливают с применением конусного метчика, формируя конусную резьбу. Затем это отверстие специальным составом обрабатывают, обеспечивая контакт детали и заглушки. Данный состав также обеспечивает ликвидацию окисной пленки.
Позже выступающие края данной заглушки подпиливают. А после установки заглушки используемый мягкий материал ломают в месте запила. Далее выступающую часть заглушки стачивают абразивным инструментом. Новое отверстие должно обязательно перекрывать предыдущее отверстие.
Теперь обрабатываем вновь образовавшийся шов. Его следует проковать, спрессовать, используя специальный пневматический молоток. Следует менять и частоту вибрации. На участке бывшей трещины сформируется монолитный шов, который выдержит рабочую температуру силовой установки.
Пробоины заделываются следующим методом. Заготавливают металлическую заплату в соответствии с идентичной формой пробоины. Далее предстоит заполнять заглушки и скобы по всей площади заплаты. Данный метод используют реставраторы старинных мотоциклов. По завершению мероприятий нужно оценить герметичность конструкции, подавая давление до 6 атмосфер.
Уже более полувека применяется подобная технология. Но заделка трещин в корпусе двигателя может и не получиться, если нет необходимого оборудования или у вас маленький в этом опыт. Обратитесь за советом к профессионалам!
Понравилась статья? Поделись с друзьями в соц.сетях!
Чем заделать трещину в алюминиевой головке компрессора?
Купил новый компрессор. Доставили службой доставки. Распечатал вынужденно спустя время. Обнаружил трещину на одной из головок компрессора в районе воздушного фильтра.
Через эту трещину возможно подсасывание неотфильтрованного воздуха.
Чем можно заделать такую трещину? Может существуют такие композитные материалы, которые справятся с этой задачей? Что-то вроде холодной сварки или же какого-нибудь композитного клея?
бонус за лучший ответ (выдан): 5 кредитов
комментировать
в избранное
12 ответов:
Mikha il Jekov ich [8.3K]
3 года назад
Не мудрите не чего с клеем, есть специальная «Аргоновая сварка», поищите по объявлениям в Вашем городе услуги по аргоновой сварке. Опытный сварщик сделает всё по уму и на века что говорится. Если же планируете клеем композитным склеивать, неизвестно насколько сильно нагревается поверхность в месте образования трещины и как себя поведёт клей, он как известно не обладает термостойкостью. Однако, клей это клей, а сварка это лучшее и на века! Тут нужно много нюансов учитывать если собираетесь чем то подматывать или подклеивать, самое надёжное это сварка аргоновая. Удачи Вам в ремонте и всё получится!
система выбрала этот ответ лучшим
в избранное ссылка отблагодарить
aloct [10.9K]
Спасибо, но стоимость ремонта аргонодуговой сваркой будет превышать стоимость новой головки. В таком случае проще головку заменить. Трещины небольшие и механических нагрузок не несут, только деталь нагревается при работе. — 3 года назад
Mikhail Jekovich [8.3K]
Ясно, если Вы ориентированы на недорогой ремонт и сама головка не несёт никаких нагрузок существенных, тогда попробуйте специальный термостойкий клей, не думаю что температура этой головки будет превышать 90 гр. тот порог, который заложен в том клее он раза в три больше. Не помню точное название, но бренд точно помню, это «Henkel» Момент, это силикон термостойкий, нужно посмотреть в его характеристиках, можно ли его применять для склейки алюминия? Если в Вашем городе есть сеть магазинов «Строительный двор» я помню покупал этот термостойкий силикон для варочной панели, которую я врезал в столешницу кухонного гарнитура и обмазывал им периметр стеклокерамической поверхности со столешницей. Уже не первый год он прекрасно себя проявляет и не выделяет никакого запаха даже при долгой работе варочной панели. — 3 года назад
комментировать
Юрий Радио нов [426K]
3 года назад
Если автор вопроса правильно называет детали компрессора. То на головке компрессора, никакая композитная шпаклевка, никакой клей и никакой «Поксипол» или высокотемпературный герметик, на алюминии держаться не будет. Так как у них разная температура начала расширения и начала сужения. И любые другие клеи просто отпадут, при двух-трех нагреваниях.
Тут возможно только заварить трещину аргонной сваркой.
А так же, ещё есть такой сплав, на основе магния, выпускается на военных заводах, производства Украины, называется «УА-1 ЭКСТРЕМАЛ», а так же его китайский аналог Headser Ecouteur EHS41UMAME GH59. По внешнему виду, этот кусок металла похожий на олово, только не окисляется.
Место на алюминиевой детали с трещиной, нужно прогреть газовой горелкой до 80-90 градусов, а потом от той же горелки подпалить этот магниевый сплав, который начинает гореть как бенгальский огонь и ним заделать трещину. Причем он не заклеивает трещину, а запаивает. Шов получается настолько крепкий, что если начать ломать деталь специально, то сломается не по шву, а в другом месте.
Варит эта «дрянь» практически все цветные металлы. И даже такие, какие никаким другим способом не спаиваются, допустим медь с алюминием или с дюралем. Паяет золото с серебром.
Продается он поштучно, в виде равносторонних треугольничков со сторонами по 4 сантиметра и толщиной 0,8 сантиметра. В прошлом году, два таких магниевых треугольничка стоили в Украине 600 гривен. Китайские чуть-чуть дешевле.
Продавались они и в виде прутков, но поштучно их не продавали, а у пачки цена была баснословная. Дешевле новую головку было купить.

Еще можно купить припой для пайки алюминия «Castolin 196 FC 200 Г» канадского или китайского производителя и запаять головку самостоятельно, с помощью газовой горелки. Пайка происходит при 600-670 градусах. Один пруток припоя с флюсом для пайки, стоит 220-250 рублей.


Дырку в дюралевой лодке я таким, только чуть менее дорогим припоем — «Castolin 198 FC» паял с помощью обычной газовой горелки. А вот будет ли он держать давление на головке, я вам не скажу. Это пробовать нужно. Так сказать экспериментальным путем.
Холодная сварка для алюминия – разновидности, советы по применению
Холодная сварка для алюминия может быть применена в тех ситуациях, когда нет возможности использовать электродуговую сварку в среде защитного газа. Данная методика актуальна применительно к алюминию еще и по той причине, что заготовки из данного металла очень плохо соединяются при помощи болтов и гаек. Под понятием «холодная сварка алюминия» может подразумеваться и способ соединения деталей из данного металла при помощи деформации, и технология, предполагающая использование специального клея.
Под «холодной сваркой» чаще всего подразумевают специальный клей, но существуют еще и механические методы холодной сварки — сварка деформацией
Холодная сварка деталей из алюминия при помощи специального клея
Холодная сварка деталей из алюминия, выполняемая при помощи специального клеевого состава, – это технология, позволяющая очень быстро и без особой подготовки поверхностей получить неразъемное соединение. Очень часто данную методику используют в тех случаях, когда необходимо устранить аварийную ситуацию и оперативно соединить алюминиевые детали. Естественно, простота данной технологии позволяет использовать ее чаще всего в домашних условиях.
Клей для скрепления алюминиевых деталей методом холодной сварки
Специальный состав, который применяется для выполнения такой сварки, – это двухкомпонентный клей, выпускаемый в виде мастики или густой жидкости. Состоит такой клей (его можно приобрести практически в любом хозяйственном магазине) из эпоксидной смолы и стального порошка, который служит для упрочнения формируемого соединения.
Чтобы улучшить характеристики клеевого состава для холодной сварки (адгезия с соединяемыми поверхностями, устойчивость к высоким температурам и к воздействию агрессивных сред), в его состав добавляют специальные присадки. Благодаря их использованию свойства застывшего клеевого состава часто превосходят характеристики соединяемых деталей по своей прочности и надежности.
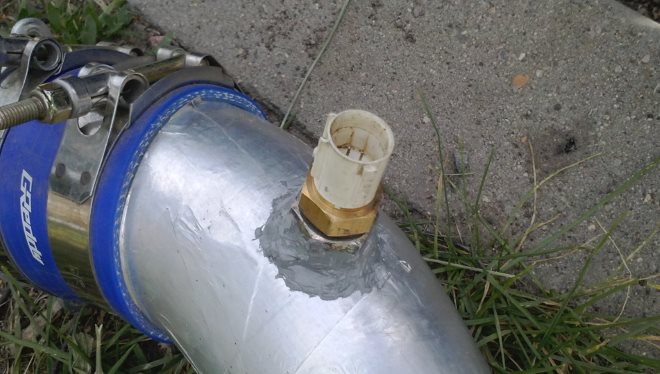
Использование двухкомпонентного клея для фиксации штуцера в трубе из алюминиевого сплава
Любой клей для выполнения холодной сварки – как жидкий, так и в виде мастики – состоит из двух компонентов, которые необходимо смешать непосредственно перед использованием. Следует иметь в виду, что применить смешанный состав необходимо в течение 20–30 минут (спустя полчаса он начинает активно затвердевать). После нанесения на поверхности деталей из алюминия клеевого состава их необходимо прижать друг к другу и выдержать в таком состоянии 40–45 минут. Полное застывание состава происходит в течение 2–2,5 часов.
Чтобы в производственных или домашних условиях получить надежное соединение при использовании клея для холодной сварки, необходимо предварительно очистить и обезжирить соединяемые поверхности. При помощи данного метода можно не только соединить плоские заготовки из алюминия, но и заварить небольшие отверстия и трещины, потратив на это минимум времени и усилий. Соединенные при помощи клея для холодной сварки детали хорошо переносят любые механические воздействия, кроме нагрузок на разрыв.
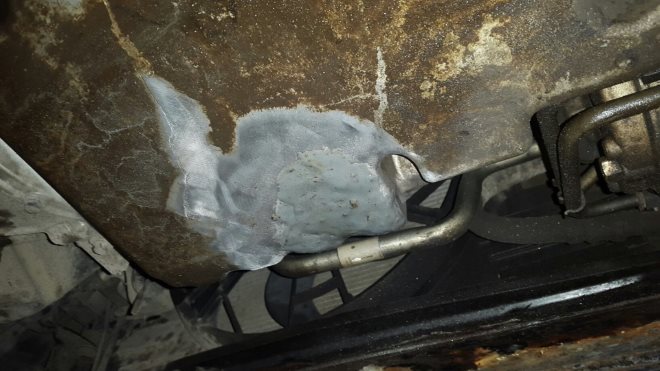
Ремонт холодной сваркой пробитого поддона картера автомобиля
Применение данного метода холодной сварки алюминия позволяет получить прочные и надежные соединения, но имеет ряд ограничений, о которых необходимо знать.
Так, клей не рекомендуется использовать:
- в местах, характеризующихся высокими температурами;
- в тех местах, к которым предъявляются повышенные требования по экологической безопасности;
- для соединения деталей, условия эксплуатации которых часто изменяются;
- для герметизации сосудов и емкостей, находящихся под высоким давлением;
- для соединения деталей, эксплуатируемых в условиях агрессивной окружающей среды;
- для герметизации труб и сосудов, контактирующих с жидкими пищевыми средами и продуктами питания.
Следует также отметить и преимущества применения клея для холодной сварки, которые делают его очень популярным средством соединения деталей из алюминия:
- исключение окислительных процессов в месте стыка заготовок, что придает долговечности такому соединению;
- простота использования;
- минимум времени, необходимого для формирования неразъемного соединения;
- невысокая цена состава и отсутствие необходимости в использовании специального оборудования и энергоносителей.
Небольшой обзор распространенных на отечественном рынке составов для холодной сварки, основанный на отзывах людей, применявших их на практике.
- «PERMATEX Cold Weld»
Эффективный и весьма универсальный клей, допускающий применение с различными материалами. Отлично выдержал нагрузки на отрыв и на сдвиг в ходе испытаний. - «WURTH Liquid»
Великолепно подходит для работы с металлическими деталями. - «Abro Steel»
Хорошо подойдет для ремонта емкостей для хранения жидкостей благодаря высокой способности обеспечивать герметичность. - «Титан»
Доступная цена, отменное противодействие механическим нагрузкам. - «Cold Weld PERMATEX»
Довольно популярный состав, заслуживший немало положительных отзывов.
Сварка деформацией – особенности технологии
Детали из алюминия по данной технологии соединяют при комнатной температуре, отсюда и название – «холодная сварка». Для того чтобы получить неразъемное соединение, заготовки подвергают значительной пластической деформации, в результате которой происходит разрушение оксидной пленки на поверхности алюминия. Кроме того, сильное сдавливание деталей из алюминия друг с другом в процессе холодной сварки способствует тому, что между их кристаллическими решетками создаются межмолекулярные связи.
Важным условием формированием надежного соединения, получаемого по технологии холодной сварки, является тщательная очистка поверхностей заготовок и их обезжиривание. Давление, которое воздействует на соединяемые детали из алюминия, может быть статичным или с переменной вибрацией.
В зависимости от типа формируемого соединения различают холодную сварку следующих видов:
Стыковой метод
Детали из алюминия при использовании данного метода холодной сварки соединяются своими торцевыми частями, которые предварительно тщательно очищают и обезжиривают. Для того чтобы выполнить соединение по этой методике, заготовки фиксируют в специальных губках с небольшим выпуском торцевых частей, которые и будут подвергаться сдавливанию. После того как детали надежно зафиксированы, на зажимные губки подается осевое давление, которое и сжимает торцевые части соединяемых заготовок, что сопровождается формированием надежного неразъемного соединения.
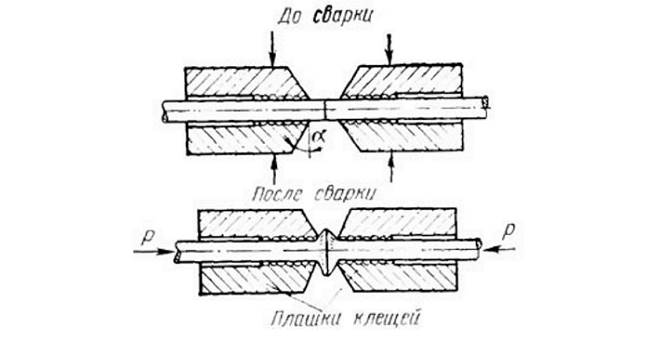
Схема стыковой холодной сварки деформацией
Данный способ холодной сварки, несмотря на свою простоту, имеет ряд существенных недостатков и ограничений в применении.
- Габариты зажимных устройств, используемых для выполнения такой сварки, ограничивают длину формируемого соединения.
- При сжатии деталей из алюминия пластической деформации подвергаются не только соединяемые торцы, но и та часть, которая зажата в губках.
- После получения неразъемного соединения заготовки достаточно трудно извлекаются из зажимных губок.
Точечная технология
Данная технология, предполагающая соединение деталей из алюминия внахлест, является наиболее распространенным методом холодной сварки этого металла. Соединяемые заготовки сдавливаются в отдельных сварных точках, для чего используется специальный пуансон. По данной технологии детали преимущественно соединяют несколькими сварными точками, расположенными с некоторым интервалом друг относительно друга.
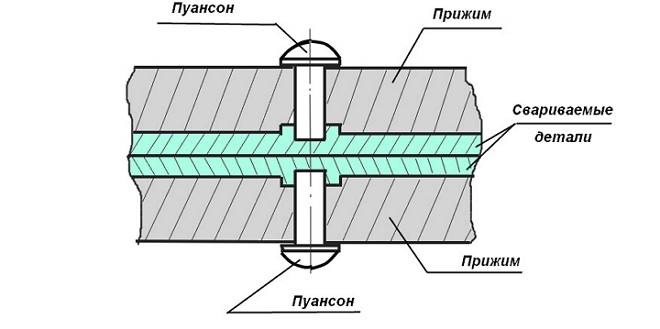
Схема холодной точечной сварки
Качество холодной сварки, выполняемой по точечной технологии, напрямую зависит от степени деформации алюминия в области сварной точки. В числовом выражении данный параметр характеризует соотношение между толщиной соединяемых деталей и глубиной, на которую в металл вдавливается пуансон. Существуют нормативы, согласно которым данный параметр для алюминия должен составлять 60–70%, а для сплавов на основе данного металла – 75–90%.
Точечная холодная сварка, с помощью которой можно соединять достаточно габаритные листы из алюминия и сплавов на основе данного металла, обладает рядом преимуществ.
- Соединяемые детали не нуждаются в предварительной фиксации в специальных зажимных устройствах.
- Алюминий деформируется на очень небольших локальных участках – сварных точках.
При наличии механического устройства, способного создавать значительное давление, холодную сварку по данной технологии можно выполнять и в домашних условиях.
Шовный способ
При использовании данного способа холодной сварки место соединения заготовок из алюминия приобретает форму сплошного шва, который формируется при помощи вращающихся роликов или пуансона с рабочей частью в форме кольца.
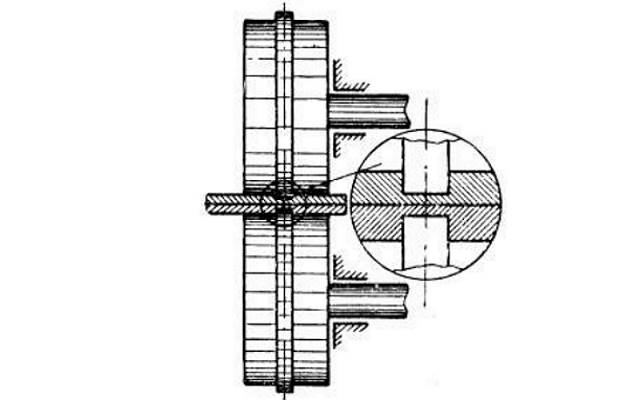
Схема шовного метода холодной сварки
Предварительно очищенные и обезжиренные детали из алюминия, которые необходимо соединить при помощи холодной шовной сварки, помещают между одним подвижным и одним неподвижным роликами (односторонняя сварка), либо между двумя подвижными роликами (двухсторонняя сварка). После сдавливания роликов и металла под ними на требуемую глубину подвижные ролики начинают вращаться, что приводит к перемещению соединяемых заготовок и формированию сплошного шва.
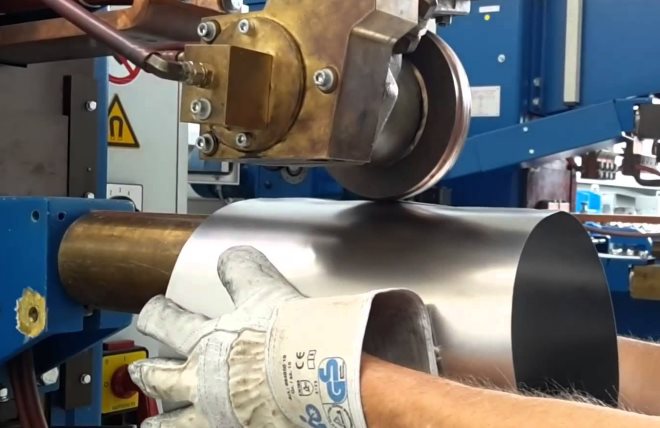
Процесс контактной шовной сварки на промышленном аппарате
Использование данной технологии позволяет заварить даже очень габаритные листы из алюминия, но наличие сплошного вдавленного в металл шва серьезно ослабляет конструкцию. Именно по этой причине, когда необходимо соединить холодной сваркой плоские листовые конструкции из алюминия, используют шовно-точечную технологию.
Она подразумевает получение соединения при помощи вращающегося ролика, на котором расположены рабочие выступы, оказывающие давление на свариваемый металл. Шов в таком случае выглядит не как сплошная линия, а как прерывистая цепочка сварных точек, которые очень незначительно ослабляют конструкцию.