Что будет если плохо притереть клапана
Всем привет!Решил открыть эту тему,так как считаю механизм газораспределения номер1,в двигателе.Возьмем новый клапан,приведем его в надлежащий рабочий вид,проще шлифонем;
далее отзенкуем поверхность седла тремя углами,восстановим рабочую фазку1.5-1.8мм
Осталось притереть,так как поверхность седла неидеальна,в отличие от клапана ,притираем не более минуты,если далее упираться можно все испортить появится провал,яма и борозды на пов.клапана.
притерли, поверхности получили матовый налет,равномерный повсей площади без разрывов все хорошо,да ничего хорошего мы внедрили в металл образив,да и поверхности имеют приличную шероховатость .при первом пуске сажа тутже зацепится за такую поверхность,далее процесс роста.фото7,конечно для частного сектора я этот образив стараюсь снять доп. притиркой пастой гоэ,или алм.нулевкой,тоесть пришлифовываю поверхности.думаю тех сервисы этого неделают,еще сложнее операция получается при замене направляющей при мех.обработке в ручную,очень сложно создать идеальную сопрягаемость поверхностей,только профи смогет почувствовать какое давление приложить к фрезе,и в какую сторону,при правке седел.
Теперь про станки,ну моторостроении это понятно никто ничего нетрет.Станки, сложный «ньювен»,и более доступный» серди»в россии их становится все больше,после ньювена надо всеравно притирать клапана так как пилот и резец подвижны на шарнире,читал что «механника»работает на таких станках, у «аб инжиниринг»серди тут ничего притирать ненадо,режущая головка и пилот,неподвижны чем обеспечивают качество и точность,могу сказать одно станки рулят.Да и клапана ходят посотне тыс. и имеют рабочий вид как на этом хундайчике,никто же их непритирал.последнее фото :335:
22.02.2014, 14:52
Сергей давай по порядку: Чем шлифуешь или чем шлифуют клапана? Какое оборудование и чем?
Могу сказать, что в большинстве сервисов данная операция попросту не делается.
22.02.2014, 14:53
Да и для чего эту операцию делают?
серега моторист
22.02.2014, 15:35
Сергей давай по порядку: Чем шлифуешь или чем шлифуют клапана? Какое оборудование и чем?
Могу сказать, что в большинстве сервисов данная операция попросту не делается.
в данном случае шлифовка в ручном режиме сверлильный станок, наждачка нулевка с пастой гоэ,это всеволишь демонстрация,какой клапан мы должны иметь при ремонте без притирки,например после обработки на станке «серди»,прошу непутать ,хоть этот метод сопряжен с образивным кругом, наличие образива на клапане после обработки практически отсутствует,также как и при шлифовке колен валов.но такую ручную шлифовку клапанов я бы всем рекомендовал, если мы еще трем,так как щлифованные поверхности меньше подверженны образованию нагара.никакого колхоза .геометрия при такой ручной обработки неминяется,микроны.
22.02.2014, 15:51
Ну вот наконец- то»день сурка»! Давай, Серега- здесь не все знают моторы- вон с чего Лунатик начинал? Прально- и ты ликбез двигай клубням, тока спасибо скажем
22.02.2014, 20:01
На сколько я знаю, клапана шлифуются для проверки и корректировки в разумных пределах шляпки (зона соприкосновения с седлом) относительно штока клапана. Что касается абразивного круга. Если сравнивать с притирочными пастами абразивным кругом, то в обоих присутствует абразивная пыль, разница лишь в том сухая или мокрая (на пасте связывающий компонент). Но в том или ином случае она, если считаете, внедряется в метал. Хотя с этим я не совсем согласен. При полировки у метала срезаются шероховатости. И чем мельче зернистость инструмента (абразив или паста) тем выше класс шероховатости, соответственно и клапан будет дольше «ходить».
Сергей с этим согласен?
22.02.2014, 20:03
Да я считаю что абразив не внедряется в метал, а лишь забивает поры. Но для этого и служит последняя операция как удаление абразива — мойка.
серега моторист
22.02.2014, 22:13
насчет зернистости камня,сто пудов,а так шлифовка и притирка две разные вещи
при высокоскоростной шлифовки срезается слой металла камнем с охлаждением и мойкой одновременно,при притирке все противоположно,две поверхности между ними образив,малая скорость плюс давление это и есть внедрение,матовость которую мы называем притертость,с одной стороны это покозатель сопряжения двух поверхностей,с другой класс шероховатости такой поверхности далек от идеала при увеличении трактор там пашенку пахал,поэтому чтобы исправить сей косяк применяется чистовая обработка,которая убирает образив и зглаживает шероховатости матовость уходит,поверхности принимают зеркальный вид,что есть гуд,станции ремонта такой операции неделают сам видел,более того даже пасту после притирки невытерают.
22.02.2014, 22:18
Чем нормируется ширина притирочной полоски?
Что будет, если полоска будет тонкая?
Что будет, если полоска будет толстая?
22.02.2014, 22:47
из моих «познаний»
— полоска должна быть около 0.8-1.2 мм шириой
— тонкая ( <0.8мм) полоска не будет в достаточной мере удерживать газы (в итоге быстрее прогорит седло)
— «толстая»(>1.2мм) увеличивает соприкосновение с голвокой блока, тем самым и увеличивается теплопередача от головки > клапану (от этого они прогарают очень быстро)
А вообще это все описывается в ремонтной документации к двигателю. В нашем случае думаю можно ориентироваться на другие корейские движки(т.к.у них схожие тепловые режимы работы) объемом 2литра и степенью сжатия 10.5
22.02.2014, 22:55
На компрессию не вляет толщина будет 0.2 или 0.8 мм. если полоска есть — уже будет герметичность.
Тепло не от головки переходит в клапан, а наоборот. У выпускного клапана температура гораааздо выше гбц.
Тут другие причины какие-то.
серега моторист
22.02.2014, 23:02
Ну толстая полоска думаю понятно,чем больше поверхность сопряжения тем больше нагара,но есть и плюсы это теплоотдача,чем тоньше прилигание лучше, меньше шняги, минус теплоотдача,у нас базировались при Гаеве спорцмены команда Иванова ,непомню имя но лично как то сними пересикались,мы их называли «убийцами моторов»вот они делали ширину фасок 0.8 хватало на один заезд ,коробление поверхностей клапана от температур ,да еще они клапана в фольгу превращали,зато при ихнем настоящем тюненге 150 сил с классики легко снимали,коечто мы у них подсмотрели,умные ребята,чего говорить.так что ширину фасок обычно берут стандарт1,5-1,8,наверно это оптимально и по площади прилигания,и температуры нагрева.
22.02.2014, 23:15
вот статью хорошую нарыл в интернете http://www.spbmotor.ru/articles/?id=88
23.02.2014, 08:56
серёга моторист — какова стоимость такого механизированного ремонта?
Берём старую голову, новые клапана, сколько будет стоить, довести до ума?
23.02.2014, 09:27
Сергей высказывание: при высокоскоростной шлифовки срезается слой металла камнем с охлаждением и мойкой одновременно,при притирке все противоположно,две поверхности между ними образив,малая скорость плюс давление это и есть внедрение.
Мы говорим пока про клапана.Так вот разницу правильно подметил, в скорости шлифовки. Чем выше скорость, при одинаковой зернистости получим разный класс шероховатости и не более. Для того чтоб в метал внедрялись частицы абразива нужно его разогреть до температуры плавления или как минимум до состояния близкой к температуре плавления.
серега моторист
23.02.2014, 13:19
серёга моторист — какова стоимость такого механизированного ремонта?
Берём старую голову, новые клапана, сколько будет стоить, довести до ума?
цена у нас как на паперти,кому сколько нежалко,гос организация,и всякие приработки и халтуры неимеют четкого тарифа,цена договорная,реанимация гбц примерно 5-7 тыс,все зависит от объема работ.
серега моторист
23.02.2014, 13:27
но бывает и такое.,например за полный капремонт с снятием и установкой,двигателя,ниссан патрол.я заработал бутылку шотланского виски,ито мне покозылось что получил я ее не за двигатель а то что день рождение у меня пришлось как раз на дату пуска дизеля.
23.02.2014, 13:59
Случайно не TD42 капиталил?
23.02.2014, 14:17
Ещё на заре своей профессиональной деятельности притирал клапана на движках ЗиЛ 375, 130. Так притирку проводили в два этапа: алмазной пастой и затем пастой ГОИ до зеркального блеска полоски контакта на плоскости прилегания клапана к седлу. Ничего нового не открыл — это нормальная технология 30-летней давности. Понятно , что никакого абразива на этой полоске уже не будет.
А вот чем удивил так это: «Теперь про станки,ну моторостроении это понятно никто ничего нетрет.»
Работал на одном ремонтном заводе. Завод обезличенно капиталит дизеля типа Д6, Д12 (в простонародье — танковые). Так вот там есть специальный участок, который трёт клапана. А участок это не один станок. Так что уважающий себя моторист просто обязан уделять внимание таким «мелочам» как притирка клапанов, подбор по весу поршневой, балансировка к.вала с маховиком и пр. Из таких «мелочей » качественный ремонт и складывается.
серега моторист
23.02.2014, 14:32
Случайно не TD42 капиталил?
23.02.2014, 14:34
Сергей Чем выше скорость, при одинаковой зернистости получим разный класс шероховатости и не более. Для того чтоб в метал внедрялись частицы абразива нужно его разогреть до температуры плавления или как минимум до состояния близкой к температуре плавления.
Тоже так думал, ан нет, и шлифовкой, и притиркой можно можно добиться одинаковой шероховатости: притирка- 8-14 класс, шлифовка- 5-14. Все зависит от материала камней, паст и т.д. А про внедрение абразива, думаю это не более чем рекламый слоган. Главное — руки и голова того, кто делает. А то ведь пьяный мастер на супур-пупер крутом станке такого нахреначит. И наоборот, дядя Вася в гараже может отлично все сделать.
23.02.2014, 14:37
По поводу ширины полосы прилегания. Бывалые учили так. Появилась матовая полоска по всему периметру — переходи к полировке. Появилась хорошо различимая зеркальная полоса — всё стоп. Дальше движок сам дотрёт Т.К. в процессе работы клапана сами притираются (путём различных конструктивных ухищрений). Надо сказать, что собранный нами движок всегда обкатывался на холодную часа три.
серега моторист
23.02.2014, 14:38
Ещё на заре своей профессиональной деятельности притирал клапана на движках ЗиЛ 375, 130. Так притирку проводили в два этапа: алмазной пастой и затем пастой ГОИ до зеркального блеска полоски контакта на плоскости прилегания клапана к седлу. Ничего нового не открыл — это нормальная технология 30-летней давности. Понятно , что никакого абразива на этой полоске уже не будет.
А вот чем удивил так это: «Теперь про станки,ну моторостроении это понятно никто ничего нетрет.»
Работал на одном ремонтном заводе. Завод обезличенно капиталит дизеля типа Д6, Д12 (в простонародье — танковые). Так вот там есть специальный участок, который трёт клапана. А участок это не один станок. Так что уважающий себя моторист просто обязан уделять внимание таким «мелочам» как притирка клапанов, подбор по весу поршневой, балансировка к.вала с маховиком и пр. Из таких «мелочей » качественный ремонт и складывается.
В наше время никто не трет даже вазы и зилы или газы,тем более янмарык,тобишь иномарки,берете бошку в сборе клапана непритерты,проверяем на утечку получаем 0 зачем ее портить,ставим и вперед.
23.02.2014, 14:46
Тоже так думал, ан нет, и шлифовкой, и притиркой можно можно добиться одинаковой шероховатости: .
Не путайте «божий дар с гусиной шеей». Притирка исправляет шероховатость поверхности, не затрагивая размеров и формы. Шлифовкой меняется и размер и геометрическая форма.
А под насыщением абразивом поверхности, я думаю серёга моторист понимает механическое внедрение (как заноза) частиц абразива. Плавление тут ни при чем. Простое несоответствие режимов резания твердости металла.
23.02.2014, 14:46
берете бошку в сборе клапана непритерты,проверяем на утечку получаем 0
Бывало и наоборот:D:D:D
23.02.2014, 14:47
«. получаем 0. » Что бы такое получить как раз и трём! Ведь так?
23.02.2014, 14:52
«. В наше время никто не трет даже вазы. » А я на отцовской копейке тёр, и каналы шлифовал, и ступеньки спиливал, и вал балансировал, и поршни вешал. И маслосгонную канавку на кулачках р. вала точил. Для себя ж.
23.02.2014, 15:00
Не путайте «божий дар с гусиной шеей». Притирка исправляет шероховатость поверхности, не затрагивая размеров и формы. Шлифовкой меняется и размер и геометрическая форма.
Это понятно, никто 0,5мм притирать не будет:), я именно про окончательную шероховатость поверхности
А кто нибудь знает, на заводе седла обрабатывают после установки в головку или, например, автомат уже обработанные впресовывает? Как это происходит?
серега моторист
23.02.2014, 15:50
Да и еще прикиньте пришлось при регулировки клапанов,шайбы вручную на наждаке с микрометром подгонять все шестнадцать штук,регулировка заняла 4 часа,так как одна шайба стоит 520 ре,да еще половину размеров небыло,было принято ручное вмешательство,вот я какой,аплодисменты.
серега моторист
23.02.2014, 15:54
Ну Чтож мужчинки,хорошее познания в моторном деле,Значит справитесь. Жаль что мы так и неуслышали начальника транспортного цеха!С праздником Вас!
24.02.2014, 18:29
Сергей так я и не понял, за счет чего обработка на станке без притирки лучше чем с притиркой?
Если только внедрением абразивных частиц, то я так понимаю, каждый останется при своем мнении.
От станка все равно остается шероховатость. Хотя и не заметная на глаз. В качестве эксперимента обработай на станке клапан и седло. А потом без нажима, намажь предварительно пастой, клапан прокрути в седле пару оборотов. А потом посмотри. Получил от абразива ту самую равномерную полоску, без прерывания и нужной ширины.
24.02.2014, 19:51
Да и еще прикиньте пришлось при регулировки клапанов,шайбы вручную на наждаке с микрометром подгонять все шестнадцать штук,регулировка заняла 4 часа,так как одна шайба стоит 520 ре,да еще половину размеров небыло,было принято ручное вмешательство,вот я какой,аплодисменты.
Знаем что это такое,делали дважды самостоятельно,вернее первый раз даже жена помогала
24.02.2014, 20:45
А кто нибудь знает, на заводе седла обрабатывают после установки в головку или, например, автомат уже обработанные впресовывает? Как это происходит?
Однозначно обрабатываются. Никакой, даже сверхточный автомат, не обеспечит необходимой центровки седла и втулки.
серега моторист
24.02.2014, 21:43
Сергей так я и не понял, за счет чего обработка на станке без притирки лучше чем с притиркой?
Если только внедрением абразивных частиц, то я так понимаю, каждый останется при своем мнении.
От станка все равно остается шероховатость. Хотя и не заметная на глаз. В качестве эксперимента обработай на станке клапан и седло. А потом без нажима, намажь предварительно пастой, клапан прокрути в седле пару оборотов. А потом посмотри. Получил от абразива ту самую равномерную полоску, без прерывания и нужной ширины.
Беспорный факт превосходства обработке на станке :частота обработки,точное сопряжение поверхностей безкакой либо дополнительной обработки
,притирки,развертки.Никаких эксперементов ненадо. Сам видел ,поверхности предраться некчему,а мы пока трем.
25.02.2014, 18:54
Сергей, а я проводил этот эксперимент в то время когда работал на заводе. У меня встал вопрос, а надо ли притирать клапана. Делал свой ВАЗ 2107. Движок перебрал. Да я любитель и профессионально ремонтом не занимаюсь.Помогаю друзьям и только. Стал ремонтировать голову. Небольшое коробление решил устранить на заводе, благо станков достаточно. Плоскость головки шлифовали абразивном кругом на горизонтальном шлифовальном станке. (не точили резцом, не проходили фрезой). Направляющие все заменил. Головку выставили (причем со стороны камеры сгорания), разверткой прошли все направляющие и далее резцом в три этапа проточили седла ( точили на высоких оборотах). После этого подобрали клапана (в магазине сотню перебрал пока нужное нашел) и на шлифовальном станке сделали необходимый угол (на грибке) в зоне прилегания. Далее на без центровом шлифовальном станке шлифонули в размер сами стержни. Я хотел собирать голову, а мне бывалый спец говорит: «Ты на продажу делаешь?», «а для себя притирай.» И показал этот опыт. При притирке оказалось, что поясок имеет гораздо меньшее прилегание. И это при том что станки довольно точные (военку производят), а что говорить о ширпотребе? В итоге притерли клапана алмазной пастой, промывка и полировка (причем как клапана, так и седла). И в на последок клапана установил на место без сборки и залили керосин, а на следующий день проверив керосин не вытек. Аккуратно слив керосин и достав клапана, под ними мел (мелили как индикатор) не посырел. С тех самых пор технологии превышающей это качество я пока не слышал. Целесообразность и рентабельность такой технологии может и не нужна, может достаточно и худшая обработка, но качество.
серега моторист
25.02.2014, 21:33
Уважаю,спорить небуду,но время друг мой,после обработки станка серди вакуумный тест на утечку»о»,единственное что хочется сказать гдеж вы раньше были итальяшки хреновы,когда мы гору головок перетерли,и сколько ещо впереди.кстати новые запчасти типо гбц иномарок и даже российских,после станков, а не после Васиной притирки,работают с полной горантией.кроме змз они еще трут.иногда.
25.02.2014, 21:46
Вакуумный тест — тест воздухом (разряжение). Керосин текучей.
Так вернемся к началу, то что клапана работают без притирки из под станка,я согласен, но не согласен что притирка плохо — плохо когда притирая не доделывают данную технологию до конца.
К информации существуют станки для притирки — работают два оборота по часовой и один оборот в обратную сторону, потом подъем (небольшой) смещение по часовой на 90 градусов, прихлоп и операция повторяется .
25.02.2014, 22:14
ну так про такие станки я и писал. До сих пор работают. Серёгу моториста не пойму. Пытается нас убедить ,что чистовая обработка прецезионной пары клапан седло теперь устарела? Бред. Похоже на » А в Англии ружья кирпичом уже не чистят. Не чистят. «:D
25.02.2014, 22:21
я наливал соляру в каналы, а потом смотрел где течет. На нагаре очень даже видно. Но с мелом тож прикольно, как-то более продвинуто.
25.02.2014, 22:27
Проверяют керосином, соляра не пойдет. Мелом обмазывают — этот метод применяется на заводах. Кстате если проверять гильзы поршневой группы — с наружи обмазывают меловым раствором, сохнет, а из нутри протирают тряпкой смоченной керосином. Проявляются в течении 15 мин. такие трещины, которые ни чем другим найти не смогли.
серега моторист
25.02.2014, 22:31
Вот именно Игорь недоделывают,а станки для притирки появились у нас в 1978 году а может чуть раньше и проходили испытание на автополигоне НАМИ под Дмитровом,причем были они с чпу и притирали пачкой,т.е. все клапана за один прием станок был похож на доильный аппарат с присосками,брат у меня там работал,учил меня,династия типо,теперь время другое,раньше проверяли на керосин,а теперь на воздух так экологичней,этожь не ракета,а шир потреб.
Клапана не притираются (не для перфекционистов)

Все о чем говорят и пишут в интернете абсолютно правильно и верно. И я имеющий опыт прирезки и притирки клапанов, могу только это подтвердить. Всегда получался идеальный поясок 1,5 мм. и под керосином у меня головки сутками выстаивали без протечек! Уходило у меня на это часа три с перекурами! И меня очень удивило, что сейчас стало нормой если клапана держат хотя бы 5 мин. Но может это и правильно? С учетом качества запчастей и программируемого износа двигателя, далеко не каждый мотор сутки керосин удержит. Взять ту же гбц 2112 (16кл.) где стоит уже одна пружинка, когда их ставилось всегда по две.
Но случился обрыв ремня и запрограммированный заводом попадос на крупный ремонт. И вот я впервые столкнулся с 16кл. гбц. с ее скорее пуговицами, а не клапанами!
Этап первый:
Диагностика показала, что все выпускные клапана загнуты без тени сомнения. Осмотрев рабочие фаски клапанов они работали всей площадью, а не пояском в 1,5 мм. ай ай ай, какая беда! Надо сделать все по правильному! Впускные с виду не затронуты, но для пущей уверенности дабы исключить малейший перекос идем и покупаем полный комплект новых! И комплект для прирезки.
Этап второй:
Беремся за выпускные клапана. Вставляем в направляющие, проверяем никаких люфтов! Начинаем прирезать и притирать отлавливая нужный нам в идеале поясок 1,2-1,5 мм. по середине фаски. И по всем правилам. Притерли, промазали поясок клапана маркером, вставляем, провернули чуть влево-вправо, смотрим результат, есть место где клапан не притерт. Продолжаем. Подрезаем усаживаем, притираем, проверяем… И видим, что чуда не происходит. Оказывается, что направляющая и седло клапана не соосны. Менять хорошие направляющие?! А смысл? Они станут в теже посадочные места под тем же углом. Выбить все седла и поставить новые? Вариант конечно, но под рукой их нет. Да их даже в продаже нет, как оказалось. Найти получилось с огромным трудом. Но худо –бедно удалось притереть. Два седла зарезал, что и подточка торца клапана уже не спасла, но результата получить не удалось. Пришлось заменить седла.
Этап третий:
Переходим к впускным клапанам. Те которые не были погнуты, но гемора с ними получилось в три раза больше. Берм новенькие! Нежно подрезаем старые седла. Начинаем притирать… Та же картина. Все не соосно. Как оно со старыми работало то? Подрезаем, притираем… Но никак не получается отловить поясок не то что по середине пояска, а хотя бы в его приделах. Получается, что на не загнутых клапанах не соосность еще критичнее. В итоге новые клапана испорчены и зарезаны все седла и подлежат замене. Ладно. Допустим. Производитель забил седла криво и потому беда. Забиваем новые седла в посадочные места. Начинаем притирать… Опять перекос. Как? Место посадки направляющей и место посадки седла это предустановка завода! Осознав, что качество и точность сегодня далеко не конек производителей, переходим к следующему этапу
Этап четвертый:
Теперь понятно. Что притирка при такой не соосности не даст никакого результата. Меняем седла. НО!
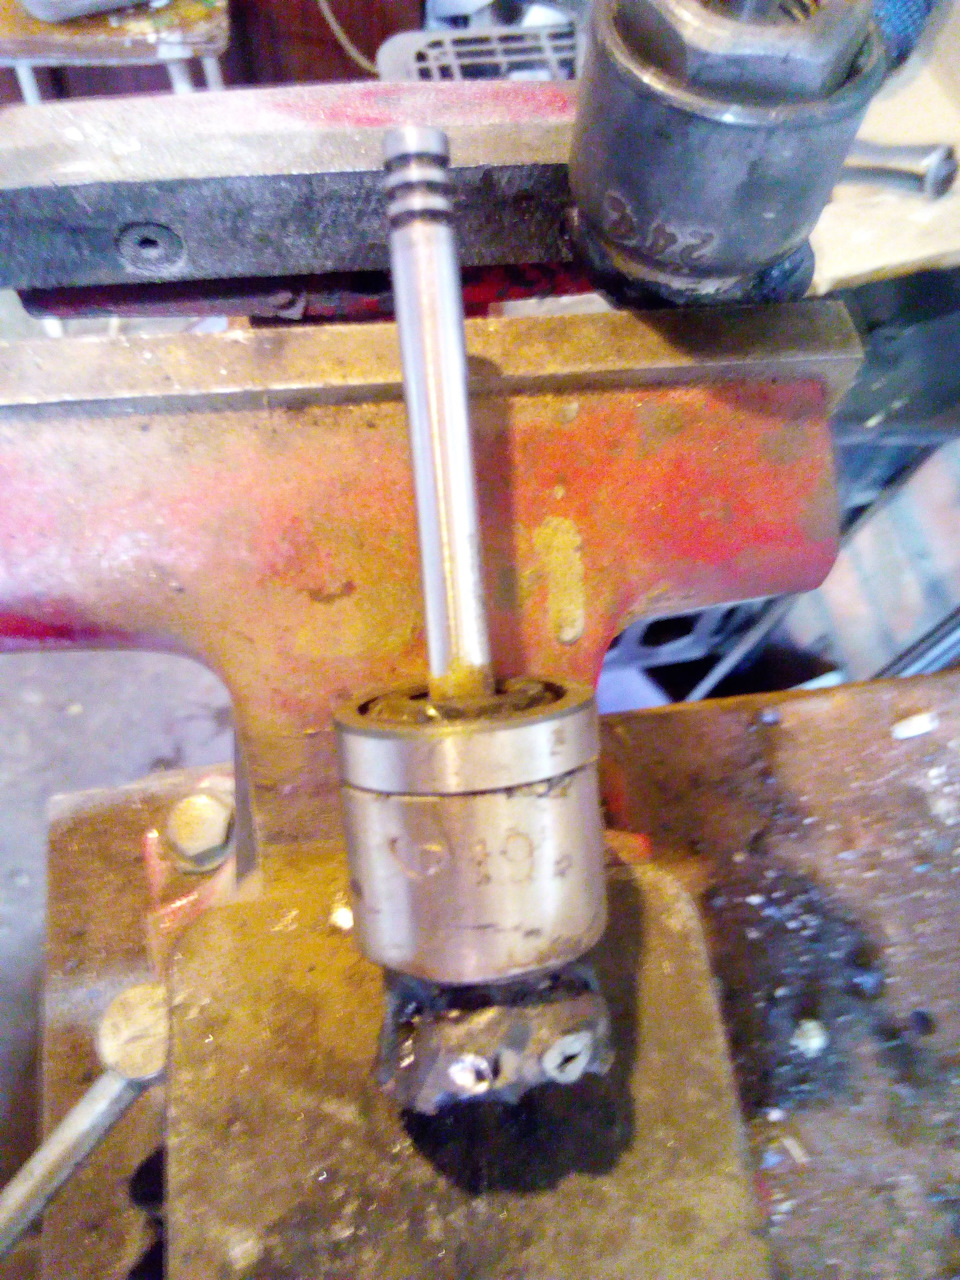
Направляющую найти на просторах нашего многомиллионного города оказалось тоже невозможным, хотя в интернет магазинах имеются, но это время ожидания посылок потому сделал их сам из торцевых ключей и старых клапанов. Но как оказалось и толку от нее практически НЕТ! При забивании ось направляйки изгибается, а седло так же садится в свое посадочное место, что приводит к той же не соосности.
Вывод:
В итоге принято решение забить на всяческие советы по отлову поясков в 1,5 мм. А просто притирать пока не появится замкнутый кольцевой поясок не важно какой ширины и на каком участке фаски клапана. Главное чтобы притертость держала хотя бы пять минут! И дело пошло!
Т.е. Если вы заметили что поясок по правилам у вас не получается. Забейте! И просто притирайте! И работать он будет! Тем более, как я начитался на форумах сейчас и с конвеера гбц идут без всяких прирезок и поясков и никто их уже не притирает. Прирезочно-притирочные действия не могут быть больше 15 мин. На один клапан Это с запасом в два раза. Если не получается, значит явно что то не то. Бросайте, пока не зарезали седла и не запилили клапана, а гбц надо сдавать под станок, где ей все прирежут и направят. Это избавит вас от бесполезного труда, затрат на седла и клапана, траты кучи времени и моих ошибок.
Влияет ли притирка клапанов на расход топлива ?
проблема в расходе топлива 13.3 л на 100 км., девятка двиг 1.5 карб.
Уже карб снимал раз 10 настраивал, трамблер снимал чистил, зажигание по разному ставил в том числе и по стробоскопу, пару дней назад клапана настроили. Новый топливный насос. Уже руки опускаются незнаю куда копать, а расход прежний 13-14 л на сотню.
Съездил к диагносту он сказал что карб у меня настроен правильно, зажигание исправно(сейчас почти полностью к отметке + стоит), а проблема в двигателе клапана не притерты якобы.
Компрессия 10.5, 12,12,12.
Вопрос к знатокам
Влияет ли притирка клапанов на расход топлива ?
На мой взгляд не влияет, т.к. карб дает топливо определенное кол-во вне зависимости от притирки клапанов, это я к тому что притирка клапанов не поможет и судя по компрессии она не нужна.
COLEMAN
Новенький
Регистрация 25 Фев 2011 Сообщения 203 Возраст 43 Откуда Новосибирск Авто ВАЗ 2108 1,3 1996
Давай по порядку:
свечи засирает?
А неплотное прилегание клапанов-так машина ехать не будет.Врят ли такое не заметишь.
Трамблер в + на всю это 15-18град на холостых.Много.Почему так?
Dilan
Молодой-зеленый
Регистрация 3 Дек 2010 Сообщения 6 Возраст 37 Откуда Великий Новгород Авто Ваз 21093, 1999 года
Давай по порядку:
свечи засирает?
А неплотное прилегание клапанов-так машина ехать не будет.Врят ли такое не заметишь.
Трамблер в + на всю это 15-18град на холостых.Много.Почему так?
свечи не засирает.
Трамблер в + на всю потому что машина в таком случае наиболее приёмистая и скорость набирает без провалов.
Если ставить зажигание по стробоскопу то машина плохо тянет, возникают провалы при наборе скорости, приходится сильнее давит на педаль газа чтоб была хот какая-то динамика
COLEMAN
Новенький
Регистрация 25 Фев 2011 Сообщения 203 Возраст 43 Откуда Новосибирск Авто ВАЗ 2108 1,3 1996
И зажигание такое очень уж напрягает.Проверь метки.Нормально-побегай по знакомым.Можт договоришься с кем трамблер перекинуть.
А при ускорении детонацию не слышишь?
(дадут трамблер-купи резинки ремкомплект,а то ничего не дадут больше)
WWW
Новенький
Регистрация 4 Янв 2010 Сообщения 176 Возраст 36 Откуда Белорусь Авто ваз 21083 1.3 голова 1.5 1990
Посмотри колодки, скорее всего в них дело, у меня накладки сорвало, так она жрала почти 17 л. проверь каждое колесо , не поленись.
azovez
Модератор
Модератор
Регистрация 30 Дек 2009 Сообщения 2,769 Возраст 53 Откуда Геническ Авто ВАЗ 2108 1300. 88
То что трамблёр стоит до конца в+ уже не есть хорошо,смотри хорошо метки на ГРМ. За одно обрати внимание на накат машины(может у тебя и правда колодки подклинивают)
dukim
Молодой-зеленый
Регистрация 17 Ноя 2010 Сообщения 48 Возраст 39 Откуда Удмуртия Авто 21099, 1.5i, 2001
а почему думаешь что это большой расход? у меня по БК тоже по городу 12-14, по трассе 5.5
вообще от местности сильно зависит, от дороги, в разных местах по разному, бывает и 8.5 по городу
замерь по трассе, будет объективнее
Сергей ВАЗ 21093
Активный автомобилист
Регистрация 25 Окт 2010 Сообщения 271 Откуда Саратов Авто ВАЗ 21093 1,6 6 ступ. КПП
перекинь ремень на 1 зуб. метки бывают не совпадают с реалиями. а трамблёр должен посередине стоять. а то в поисках приемистости можно всякого натворить.
1. перекинь ремень ()
2. выстави по стробу зажигание.
3 проверь карб на подсос воздуха
4 колодки (но в эту версию не верю)
5. пляски с бубном.
а про компрессию скажу, что твой разброс лечить пора. Померяй компрессию с маслом (в сервисе должны были проверить). выясни, может клапана, может кольца.
в любом случае компрессия терпимая- копай по расходу топлива в другом направлении. а при замене масла сделай раскоксовку колечек (можно ЛАВР)
На мой взгляд не влияет, т.к. карб дает топливо определенное кол-во вне зависимости от притирки клапанов, это я к тому что притирка клапанов не поможет и судя по компрессии она не нужна
карб не даёт определённое количество топлива. карб работает на разности давлений (вакуум во впускном коллекторе- от хода поршня при открытом клапане). чем больше вакуум, тем больше двигатель «всасёт» в себя топливо-воздушной смеси.
если у тебя подсос воздуха, то настройками карба ты регулируешь подачу топлива под этот подсос (винты качества + количества). и СО-СН будет внорме, как ни странно. и карбюраторщики руками разведут. а на газ придётся больше давить, потому как на ХХ у тебя «отрегулировано». а на ходу под появившейся лишний воздух надо дать ещё топлива. при этом двигатель сожжёт топлива столько, сколько ему нужно, а лишнее выкинет в трубу. (это мысли в слух, не факт, что у тебя именно это)
а если ГРМ не правильно работает- то нарушено наполнение цилиндра и тоже приходится интуитивно давить больще на газ.
Вот такие мысли меня посещали, когда я боролся со своим расходом. (толко и не поборол, потому как у меня злой распредвал- и это для него «норма»)
alexx
Новенький
Регистрация 5 Мар 2010 Сообщения 125 Возраст 44 Откуда Украина,Запорожье Авто 2108, 1,3; 1991
а у меня карб расточили говорили расход не увеличится, а он 13л/100км шо делать не знаю карбу то полгода было -повелся,може кто че посоветует?
GARAGE107
Молодой-зеленый
Регистрация 17 Мар 2011 Сообщения 11
На расход топлива влияет огромное количество факторов. Например:
— манера управления автомобилем (я доводил на инжекторе до 22 л / 100 км)
— неисправности двигателя (в том числе и метки ГРМ)
— тонкости настроек карбюратора и зжигания
Ответ на вопрос: не плотно притёртые клапана могут повлиять на увеличение расхода.
Dilan
Молодой-зеленый
Регистрация 3 Дек 2010 Сообщения 6 Возраст 37 Откуда Великий Новгород Авто Ваз 21093, 1999 года
Голову снимал, притер клапана. Настроил зазор на свечах.
На трассу выезжал проехал 130 км/ч.
Результат 6.25 Л на 100 км/ч., вроде неплохо.
В сервис приехал, по газоанализатору сказали что с карбюратором все хорошо. Единственно что сделали, это изменили зажигание.
На первой фотке ниже зажигание которое было у меня изначально(выделено красным).
На второй фотке зажигание которой выставил товарищ диагност(выделено красным).
У кого какие мысли по поводу зажигания?
Вложения
38.5 KB · Просмотры: 71
38.5 KB · Просмотры: 66
zhenek
Бывалый
Регистрация 1 Июн 2010 Сообщения 1,219 Возраст 52 Откуда Орёл Авто ауди 80
он поставил 5 гр,если не звенят пальчики постоянно.катайся
Dilan
Молодой-зеленый
Регистрация 3 Дек 2010 Сообщения 6 Возраст 37 Откуда Великий Новгород Авто Ваз 21093, 1999 года
он поставил 5 гр,если не звенят пальчики постоянно.катайся
Я бы катался, но при быстром разгоне двигатель перегазовывает. Т.е. жмешь на педаль движок рычит, а ускорение происходит несколько позже
zhenek
Бывалый
Регистрация 1 Июн 2010 Сообщения 1,219 Возраст 52 Откуда Орёл Авто ауди 80
а детонация есть?
Dilan
Молодой-зеленый
Регистрация 3 Дек 2010 Сообщения 6 Возраст 37 Откуда Великий Новгород Авто Ваз 21093, 1999 года
а детонация есть?
я не совсем понимаю как выявить детонацию
zhenek
Бывалый
Регистрация 1 Июн 2010 Сообщения 1,219 Возраст 52 Откуда Орёл Авто ауди 80
идешь 50 и резко на газ,должно быть 2-3 стука пальчиков,если их больше то зажигалку делаем позже,если нет то раньше
prohor34
Молодой-зеленый
Регистрация 18 Янв 2013 Сообщения 1 Возраст 73 Откуда украина Авто 2109 1987год 1.3
перекинь ремень на 1 зуб. метки бывают не совпадают с реалиями. а трамблёр должен посередине стоять. а то в поисках приемистости можно всякого натворить.
1. перекинь ремень ()
2. выстави по стробу зажигание.
3 проверь карб на подсос воздуха
4 колодки (но в эту версию не верю)
5. пляски с бубном.
а про компрессию скажу, что твой разброс лечить пора. Померяй компрессию с маслом (в сервисе должны были проверить). выясни, может клапана, может кольца.
в любом случае компрессия терпимая- копай по расходу топлива в другом направлении. а при замене масла сделай раскоксовку колечек (можно ЛАВР)
карб не даёт определённое количество топлива. карб работает на разности давлений (вакуум во впускном коллекторе- от хода поршня при открытом клапане). чем больше вакуум, тем больше двигатель «всасёт» в себя топливо-воздушной смеси.
если у тебя подсос воздуха, то настройками карба ты регулируешь подачу топлива под этот подсос (винты качества + количества). и СО-СН будет внорме, как ни странно. и карбюраторщики руками разведут. а на газ придётся больше давить, потому как на ХХ у тебя «отрегулировано». а на ходу под появившейся лишний воздух надо дать ещё топлива. при этом двигатель сожжёт топлива столько, сколько ему нужно, а лишнее выкинет в трубу. (это мысли в слух, не факт, что у тебя именно это)
а если ГРМ не правильно работает- то нарушено наполнение цилиндра и тоже приходится интуитивно давить больще на газ.
Вот такие мысли меня посещали, когда я боролся со своим расходом. (толко и не поборол, потому как у меня злой распредвал- и это для него «норма»)
Как избавиться от притирки
Как известно, при ремонте головок блока цилиндров нередко обнаруживается износ клапанов. Клапаны при этом могут быть изношены по фаске (она приобретает характерную вогнутую форму), стержню и его торцу, по которому клапан контактирует с толкателем. Естественно, изношенные детали не могут нормально работать в отремонтированном двигателе.
Как обычно решают такую проблему? Разумеется, самое простое решение — заменить клапаны на новые и забыть о проблеме. Но, как обычно, простое оказывается далеко не лучшим. Например, новые детали могут быть весьма недешевы, особенно, если цену 1 клапана надо умножить на их потребное количество (16, 24, 32, а то и все 48). Кроме того, клапаны на некоторые моторы могут оказаться в «длинном» заказе, и их удастся получить не раньше чем через 2-3 недели, а то и месяц, что уже никак не назовешь не только простым, но и рациональным способом решения проблемы.
Вот тогда и встает вопрос о ремонте. Такое возможно, когда стержень клапана практически не изношен, в то время как фаска тарелки и торцевая поверхность стержня потеряли первоначальную геометрию в результате длительной работы в паре с сопряженными деталями (с седлом и толкателем соответственно). А здесь есть определенное количество вариантов.
Дело мастера боится?
Некоторые «мастера», например, вообще не придают значения фаске и торцу. Поправили седла ручными фрезами типа NEWAY — и «в путь», берут и притирают изношенную фаску к седлу в надежде, что притирка все исправит. Даже проверяют потом посадку клапанов с помощью керосина — видимо, прочитали когда-то об этом в древних писаниях эдак полувековой давности. Только, к сожалению, чудес не бывает — такую «работу» хорошей никак не назовешь, тем более что на торец стержня в подобных случаях обычно внимания совсем не обращают. В результате и клапаны не ходят, прогорают из-за неправильного сопряжения с седлом, и мотор стучит по причине «косого» контакта торца с толкателем.
Более грамотные покупают специальный инструмент для ремонта фаски клапанов. Такой, к примеру, тоже выпускает известная фирма NEWAY. Спору нет, вещь красивая, да и недорогая. Но, к сожалению, имеет целый ряд недостатков. Так, с помощью этого приспособления практически не удается исправить биение фаски относительно стержня, если таковое имеет место. Кроме того, биение уже обработанной фаски в среднем получается довольно большим, и редко выходит меньше 0,02-0,03мм (фаска нового клапана «бьет» не больше 0,01мм). В довершении всего, резцы, используемые в приспособлении, формируют микропрофиль поверхности, весьма далекий от идеала, что требует обязательной притирки для сглаживания микронеровностей. В общем, сил затрачивается порядком, а хорошего выходит мало. И, заметьте, везде требуется эта притирка. Видимо, неспроста…
О «доброй» притирке замолвите слово…
Притиркой, как известно, называют процесс «пристукивания» и «пришлепывания» клапана к седлу с абразивной пастой. Проводится такая операция вручную, с помощью соответствующего приспособления, позволяющего вращать и «пристукивать» клапан. В результате этого отдельные неровности и погрешности предварительной обработки седла и фаски клапана удается сгладить, что делает посадку клапана более плотной.
А когда ее, притирку, применяют? Очевидно, тогда, когда детали обработаны из рук вон плохо и криво. Тогда три сильнее и дольше, и получишь то, что хотел — герметичность. Только никакого профиля сопрягаемых поверхностей, углов там всяких на фасках, уже не будет — паста все сотрет и сгладит.
А так уж она нужна, эта притирка? Ведь очевидно и другое — чем точнее обработаны фаска и седло, тем меньше в ней, притирке, потребность. Например, в серийном производстве моторов такой процесс не применяется — не только по причине больших затрат времени, но и вследствие высокой точности обработки сопряженных деталей. При этом притирка не только не улучшает, а наоборот, ухудшает прилегание клапана к седлу и герметичность сопряжения.
С другой стороны, притирка во многих случаях наносит значительный ущерб долговечности клапанного механизма. Например, на двигателях нередко применяются седла из специального чугуна и спеченных материалов. А они обладают пористостью, и во время притирки поры заполняются абразивом. В дальнейшем при работе двигателя абразив поступает в зону контакта клапана с седлом, что приводит к интенсивному изнашиванию сопряженных поверхностей (поскольку поверхность седла насыщена абразивными частицами, клапан изнашивается сильнее). Особенно сильно страдают от притирки клапаны некоторых современных двигателей, у которых для улучшения теплоотдачи и снижения трения в материале седла содержится бронза.
Лет 50 назад чем обрабатывались, к примеру, седла клапанов? Правильно (как это вы догадались?), с помощью ручных фрез, в лучшем случае. Потому что хорошего оборудования для ремонта седел наша промышленность как-то не освоила. Как работает ручная фреза, тоже понятно — криво и косо. Тогда, чтобы исправить ее «работу», и надо было притирать — долго и тщательно.
А какие двигатели ремонтировались в те далекие времена? Как правило, это были тихоходные нижнеклапанные монстры, которые нынче увидишь не во всяком музее. Их удельная мощность (на 1 литр объема) едва дотягивала до 25л. с., обороты — до 3500, а степень сжатия 7,0 казалась пределом фантазии.
С какими же клапанами и седлами имели дело наши дедушки? В принципе, с такими же, как и сейчас, если не считать что самый тонкий стержень клапана был 9мм, а самая узкая фаска — около 3 мм.
А что мы имеем сегодня? Удельная мощность современных двигателей выросла почти в четыре раза, обороты — вдвое, степень сжатия перевалила за 11. При этом диаметр стержня клапанов уменьшился до 5,5-6,0 мм, а ширина фасок — в три (!) раза.
Несмотря на такие достижения мировой автопромышленности, у нас в России автосервисы по-прежнему, как и полвека назад, дружно трут. Притирают, понимаешь, седла к клапанам, а клапаны к седлам, невзирая на год выпуска, марку и модель двигателя. И нисколько не задумываются о том, что на дворе уже 21-й век, и ему соответствует не только техника, но и давно применяемые во всем мире ремонтные технологии, включая оборудование для ремонта. Но нет, отдельные «ученые», видимо, настолько досконально, от корки до корки, изучили древние фолианты, что даже умудряются герметичность седел «на керосин» проверять! Хотя о чем это мы — такие умельцы обычно ничего не читают, а любят народный фольклор, устные предания «старины глубокой».
Завидная консервативность, не правда ли? Помните Райкина: их бы энергию, да в мирных целях! И электрический ток вырабатывать. Потому как, если ко всем «притирщикам» динамо-машину подключить, то энергии на целую ГЭС получить можно. На радость Чубайсу.
К сожалению, а может, к счастью, автосервисы пока в РАО ЕС не входят. Поэтому делать все надо грамотно, ориентируясь не на дедушек в ватниках, а на современные технологии и знания процессов, происходящих в двигателе. Именно по этой причине все ремонтные технологии для клапанов и седел следует рассматривать, в 1-ю очередь, с точки зрения потребности в притирке после обработки — если притирка не требуется, то технология по точности обработки не уступает серийной, ее следует признать удовлетворительной и рекомендовать для ремонтного производства. Напротив, если притирка необходима, то технология неудовлетворительна, и применять ее нельзя (или, к примеру, применять допустимо, но только в исключительных случаях).
Так что же нужно, чтобы исключить притирку? Для этого необходимо сразу несколько условий. Очевидно, должна быть соосность седла и отверстия в направляющей втулке с одной стороны, и фаски и стержня клапана — с другой. Первое дает оборудование для ремонта седел клапанов, второе — новый качественный клапан либо оборудование для ремонта самих клапанов. Общие требования к этим ремонтным процессам, исключающие какие-либо финишные операции, в том числе, притирку, довольно жесткие — оборудование должно обеспечивать несоосность (несовпадение и/или перекос осей на базовой длине детали) соответствующих поверхностей не более четверти рабочего зазора. В данном случае это зазор между стержнем клапана и втулкой. Почему же четверть, а не половина или треть? Для ответа рассмотрим этот вопрос более подробно.
Сколько-сколько?
Допустим, седло и отверстие направляющей втулки абсолютно соосны. Тогда, очевидно, фаска клапана будет полностью прилегать к седлу только в том случае, если несоосность фаски и стержня не превысит половины рабочего зазора стержня во втулке (перекос осей фаски и стержня в 1-м приближении не учитываем).
Но несоосность возможна и между втулкой и седлом. Тогда, разделив допуски поровну, получим очевидный результат — для того, чтобы исключить какие-либо финишные операции при ремонте седел и клапанов, необходимо выбранной технологией обеспечить несоосность втулки с седлом и стержня с фаской не более четверти рабочего зазора. Учитывая, что смещение оси одной из поверхностей относительно другой вызывает взаимное биение этих поверхностей, максимально допустимая величина этого биения будет вдвое больше смещения осей, то есть половиной от зазора во втулке.
Переведем дух и оценим результат. Если принять среднюю величину зазора между стержнем и втулкой 0,03мм, то притирка не будет нужна в случае, если все взаимные биения поверхностей уложатся в 0,015мм. Однако с учетом того, что, помимо смещения осей возможен и их перекос, допуск на биение должен быть жестче — около 0,01 мм.
Результат был вполне предсказуем — как и в любом другом соединении двигателя, все огрехи производства и ремонта должны быть меньше половины рабочего зазора. Но оценим этот результат еще и с точки зрения ремонтной практики. А здесь так — никакая ручная фреза для седел или ручное приспособление для ремонта фасок клапанов даже не приблизятся к этой цифре! По причине отсутствия жесткости инструмента относительно базы, от которой ведется обработка, или вовсе из-за отсутствия этой самой базы. Это значит, что применение «гаражного» инструмента просто обрекает «гаражников» на долгую и мучительную притирку.
Ну что ж, флаг им в руки, пусть трут. Нас же интересует не гаражный, а профессиональный ремонт — для него-то что выбрать?
Скоро сказка сказывается…
Первое, что пытались в недалеком прошлом внедрить на некоторых ремонтных предприятиях — это универсальные станки. Так, для шлифовки фасок клапанов иногда приспосабливали доставшиеся в наследство от прошлых времен круглошлифовальные станки. Спору нет, хороший станок — и полдела сделано. Только вот незадача — у такого оборудования не предусмотрен зажим клапанов. Тоже не беда, проблему решали с помощью различных приспособлений, включая специальные патроны, цанговые зажимы и т. д. Тем не менее, ремонт клапанов современных двигателей на таком оборудовании остается проблематичным независимо от усилий, потраченных на доработку станка.
Еще одно подобное «решение» — обработка фаски на токарном станке. Трудности те же, но следует прибавить отвратительное качество поверхности фаски, которое практически невозможно улучшить. Естественно, в дальнейшем весьма вероятны прогары таких клапанов.
Неудачей, как правило, оканчиваются и попытки использовать отечественные специализированные станки для шлифовки фасок клапанов. Это вообще отдельная тема. В целом такое оборудование, разработанное много десятилетий назад на основе неких иностранных аналогов, могло бы в какой-то степени удовлетворить потребности отечественного ремонтного рынка. Если бы не одно «но» — его недостаточная приспособленность для ремонта тонких клапанов современных двигателей.
Так, в те далекие времена, как мы уже отмечали выше, стержень клапана был жестким и прочным, поскольку имел диаметр в среднем 9-11мм. Тогда все просто — зажимаем стержень в какой-нибудь патрон и шлифуем фаску без особых проблем. А теперь попробуйте то же самое сделать в таком патроне, если стержень 5,5мм диаметром. Что, не получается? То-то…
Проблема в том, что патрон-то не зажимает такой маленький стержень точно, да и тарелка консольно висит — шлифовальный круг ее легко отжимает. В результате биение фаски относительно стержня легко выходит за все допустимые пределы независимо от того, какой старый станок используется — универсальный или специализированный.
Не лучше обстоит дело и с оборудованием для обработки седел. Ручные фрезы мы уже рассмотрели — ничего хорошего с ними не выходит. Как правило, ничего путного не удается сделать и с помощью специальных шлифовальных машин для седел — по причине недостаточной жесткости ручных образцов или громоздкости стационарных монстров, что делает их использование для ремонта головок двигателей легковых автомобилей, особенно, современных, весьма затруднительным.
В последние годы получили распространение более совершенные ручные машины — с резцовыми головками. Такие машины сегодня выпускают не только зарубежные, но и некоторые отечественные фирмы. В этих приспособлениях удается добиться существенно большей жесткости режущей системы и точности обработки, нежели у ручных фрез. Во многом этому способствует система самоцентрирования режущего инструмента относительно базы — отверстия в направляющей втулке.
К сожалению, далеко не все такие образцы отвечают необходимым требованиям — не всегда их конструкция действительно жесткая, что негативно отражается на точности обработки седел. Поэтому неудивительно, что все попытки добиться с их помощью взаимного биения седла и втулки менее 0,02-0,03мм тоже обречены на провал. Точнее, на последующую долгую и тщательную притирку клапана к седлу. Что, в принципе, одно и тоже. Так что же, получается, выхода нет?
…Да не скоро дело делается.
Поиск выхода из тупика, по нашему мнению, надо начинать с анализа рынка оборудования. Действительно, существует довольно много производителей профессионального оборудования для ремонта клапанного механизма. Но даже первый взгляд на их продукцию показывает интересную картину — многие фирмы специализируются на полной гамме станков для ремонта двигателей. Здесь и шлифовальные, и расточные, и хонинговальные для различных деталей и поверхностей — просто глаза разбегаются!
Ну что же, когда все, да еще в одном месте — это удобно. Но широкая универсальность и узкая специализация — вещи немного разные. Тем более что оборудование для ремонта головок и клапанов у этих фирм даже немного теряется среди мощных станин, шпинделей и суппортов.
В такой ситуации привлекают внимание, в 1-ю очередь, специализированные фирмы, которые, вполне вероятно, «собаку съели» на ремонте клапанных механизмов. И такая фирма есть — одна из немногих. Это французская фирма SERDI, основу производственной программы которой составляют именно «головочные» станки, а не какие-либо другие.
Возможно, кому-то нужны самые мощные, высокопроизводительные и дорогие образцы. Такие среди широкого спектра станков SERDI имеются, включая прецизионные станки с уникальной тройной воздушной системой SERDI для сверхточного базирования режущего инструмента относительно направляющей втулки. Но это сравнительно дорогостоящая техника, применение которой оправдано для довольно крупных предприятий с большими объемами выпускаемой или ремонтируемой продукции. И действительно, станки SERDI успешно работают во всем мире, включая заводы многих автомобильных фирм. Более того, оборудование данной марки давно прописано у моторостроителей и команд «Формулы-1» — там, где точность важнее всего.
Но для нас, учитывая реалии отечественного рынка ремонтных услуг, наибольший интерес представляют именно недорогие позиции, доступные многим автосервисам. Поэтому мы выбрали только два станка, отвечающие, на наш взгляд, потребностям отечественных сервисов и моторных мастерских по главному критерию «качество-цена». Это портативный станок для седел SERDI MICRO и шлифовальный станок для фасок клапанов SERDI HVR90.
Начнем с HVR90. Небольшой настольный станок позволяет с одинаковым успехом шлифовать фаски любых клапанов длиной 70-290мм со стержнями диаметром 4-14мм и тарелками 12-90мм. Что неудивительно — в конструкции станка применены специальные роликовые призмы, прижатие стержня клапана к которым осуществляется автоматически пневмоцилиндрами при включении вращения клапана. Прижатие, что характерно, точное, жесткое и однозначное.
Но это не все — одновременно еще одним пневмоцилиндром происходит нажатие на торец стержня клапана и прижатие его тарелки к вращающемуся полиуретановому наконечнику шпинделя (он и вращает клапан). Последнее действие особенно важно — висящий на призмах клапан дополнительно опирается еще и по краям, что заметно повышает жесткость всей схемы и уменьшает отжим тарелки клапана от круга при шлифовании фаски. И никаких шариковых, цанговых, кулачковых и прочих патронов и зажимов!
Очень удобно и приспособление для шлифовки торца стержня — в течение считанных секунд обрабатывается не только торец, но и его фаска, если это необходимо. Ну а собственно шлифовка фаски тарелки занимает не более 5-10 секунд.
И что получается? Ставим готовый клапан на прибор, измеряющий биение фаски относительно стержня — так и есть, биение фаски не превысило 3 деления микронного индикатора, то есть 6 микрон, вдвое меньше, чем мы рассчитывали! Завидный результат, тем более что он дает возможность увеличить допуск на биение седла — с 0,010 до 0,015-0,020мм. А это неплохо, ведь процесс шлифовки обычно точнее, чем резания, поэтому на последний хотелось бы иметь допуск побольше.
Ну что ж, посмотрим теперь, что даст станок для обработки седел. SERDI MICRO снабжен специальной станиной UNICLAMP, она ставится на верстак, а уже на нее устанавливается головка блока. Станина имеет кронштейн, который одновременно позволяет прижать головку к станине и установить рабочий узел станка. Такая конструкция позволяет легко ориентировать станок на любых ГБЦ независимо от параллельности их плоскостей и угловых наклонов клапанов.
Рабочий узел включает в себя шпиндель с резцедержателем и лимбом с ценой деления в 0,02 мм и ходом в 15 мм для определения глубины обработки, а также систему ориентирования, которая позволяет наклонять шпиндель до 30 градусов в продольном направлении и дополнительно центрировать его в пределах 8 градусов в любых направлениях. Этого достаточно для всех известных головок блока.
Система центрирования полностью механическая и позволяет практически «намертво» зафиксировать положение шпинделя простым поворотом соответствующего колеса на рабочем узле. А это важно, поскольку отсутствуют различные нежесткие или недостаточно жесткие элементы в креплении шпинделя. Например, не используются разного рода магниты, нередко применяемые в аналогичных станках других производителей: магнит в системе центрирования требует идеально плоской подложки, в противном случае возникает люфт, резко снижающий точность обработки.
Еще одна интересная особенность и преимущество — в станке используется такие же твердосплавные резцы, резцедержатели и пилоты, что и в полноразмерных станках SERDI. Кстати, на станке могут применяться резцы любого профиля, но наиболее удобны так называемые мультиугловые, которые сразу формируют полный профиль седла — и рабочую, и примыкающие фаски. Такие резцы имеют всевозможные углы и ширину фасок — что называется, на любой вкус. По каталогу фирмы всегда можно заказать и получить не только любой резец, но и пилот для направляющей втулки любого диаметра из огромной номенклатуры этих изделий.
Еще одно преимущество — станок комплектуется вакуумтестером для проверки герметичности клапанов после обработки. Это имеет принципиальное значение, поскольку без нормальной проверки невозможно оценить качество ремонта (керосин не в счет — эту проверку оставим «истинным ценителям»). Вакуумтестер работает от воздушной сети, за счет эжекции создается разрежение в рабочей части прибора, которое измеряется вакуумметром. Для проверки достаточно поставить клапан в головку блока (не собирая пружину), установить на прибор специальную насадку, близкую по форме к отверстию канала, прижать ее к отверстию и нажать кнопку — прибор покажет разрежение в канале, которое не должно быть меньше 0,6 кг/см2.
Теперь осталось попробовать станок SERDI MICRO в деле. Ставим головку блока, настраиваем вылет резца (это делается быстро с помощью специального приспособления, в которое вставляется клапан) и обрабатываем последовательно несколько однотипных седел «как чисто». Теперь ставим специальное измерительное приспособление для определения взаимного биения седла и клапана и проверяем, что получилось.
А получилось следующее — из 4-х обработанных седел одно имеет биение примерно 0,03мм, два — в пределах 0,04-0,05мм и одно — около 0,06мм. Проверяем на вакуум — везде одинаковая герметичность, разрежение примерно 0,7 кг/см2. Непонятно почему, но биения седел вышли за те допустимые пределы, о которых мы говорили выше…
Обрабатываем еще ряд, более медленно и аккуратно — уже лучше, биения лежат в пределах 0,03-0,05мм. Что это значит, становится понятно — вручную не удается абсолютно точно установить рабочий узел станка, да и усилия при вращении шпинделя рукояткой, вполне возможно, вносят свой вклад в погрешность обработки. Нельзя исключить и погрешность самого измерения. Но интересно, что еще одна повторная обработка седел с максимальной тщательностью все-таки привела к уменьшению биения некоторых седел почти до приемлемого уровня — 0,02-0,03 мм.
Итак, в конечном счете, получается суммарное биение седла и фаски клапана несколько больше, чем мы рассчитывали. Причем, основной вклад в это биение вносит погрешность обработки седла, а не фаски клапана. Интересно, а как обстоит дело с новыми заводскими деталями — головкой блока и клапанами? Берем новую ГБЦ марки ВАЗ и такие же клапаны, измеряем, и…. Получаем биение седел около 0,03-0,04мм, а фасок клапанов в пределах 0,01мм — практически то же самое, что мы получили при ремонте.
Что это значит, понятно — применяя хорошее оборудование для ремонта клапанов и седел, притирку, в самом деле, можно упразднить, подтверждения чего мы и добивались нашим экспериментом. И подтвердили — оборудование SERDI действительно дает вполне надежную технологию ремонта, по результатам близкую к технологии массового производства. Но можно ли теперь совсем исключить эту пресловутую притирку из технологии ремонта? В принципе, да, но делать такое исключение надо осторожно, что называется, с умом, а именно, с обязательной проверкой и перепроверкой результатов. А как же иначе?